آرگون یا CO2؛ برای جوشکاری کدام گاز بهتر است؟
اگر با دستگاههای جوش MIG، MAG یا TIG کار کرده باشید، احتمالاً این سؤال برایتان پیش آمده است که آرگون یا CO2 برای جوشکاری بهتر است؟ پاسخ به این سؤال به اندازهای که در نگاه اول به نظر میرسد ساده نیست. انتخاب گاز محافظ به روش جوشکاری، جنس قطعه، ضخامت فلز، میزان نفوذ موردنیاز، کیفیت ظاهری جوش و حتی هزینه نهایی کار بستگی دارد.
برای مثال، CO2 خالص در بسیاری از عملیات جوشکاری فولاد به دلیل هزینه مناسب و نفوذ خوب استفاده میشود، اما معمولاً میزان پاشش آن بیشتر است. در مقابل، مخلوطهای آرگون و CO2 میتوانند قوس نرمتر و پایدارتر، پاشش کمتر و ظاهر جوش تمیزتری ایجاد کنند. در جوشکاری TIG نیز شرایط متفاوت است و آرگون یکی از پرکاربردترین گازهای محافظ محسوب میشود.
بنابراین نمیتوان بهصورت مطلق گفت آرگون بهتر است یا CO2. در ادامه تفاوت این دو گاز را بررسی میکنیم تا براساس نوع کار خود بتوانید انتخاب دقیقتری داشته باشید.
چرا در جوشکاری به گاز محافظ نیاز داریم؟
در روشهایی مانند MIG/MAG و TIG، هنگام تشکیل قوس الکتریکی دمای بسیار بالایی ایجاد میشود و فلز پایه و در برخی روشها سیم جوش ذوب میشوند. حوضچه مذاب اگر مستقیماً با هوای اطراف تماس داشته باشد، میتواند تحت تأثیر اکسیژن، نیتروژن و سایر ترکیبات موجود در اتمسفر قرار بگیرد.
گاز محافظ وظیفه دارد یک پوشش گازی در اطراف قوس و حوضچه مذاب ایجاد کند و تماس مستقیم آن با هوای محیط را کاهش دهد.
انتخاب گاز محافظ میتواند روی مواردی مانند پایداری قوس، شکل گرده جوش، عمق نفوذ، مقدار پاشش، سرعت جوشکاری و کیفیت نهایی اتصال تأثیر بگذارد. به همین دلیل گاز مورد استفاده را باید متناسب با فرایند و جنس فلز انتخاب کرد.
گاز آرگون در جوشکاری چه کاربردی دارد؟
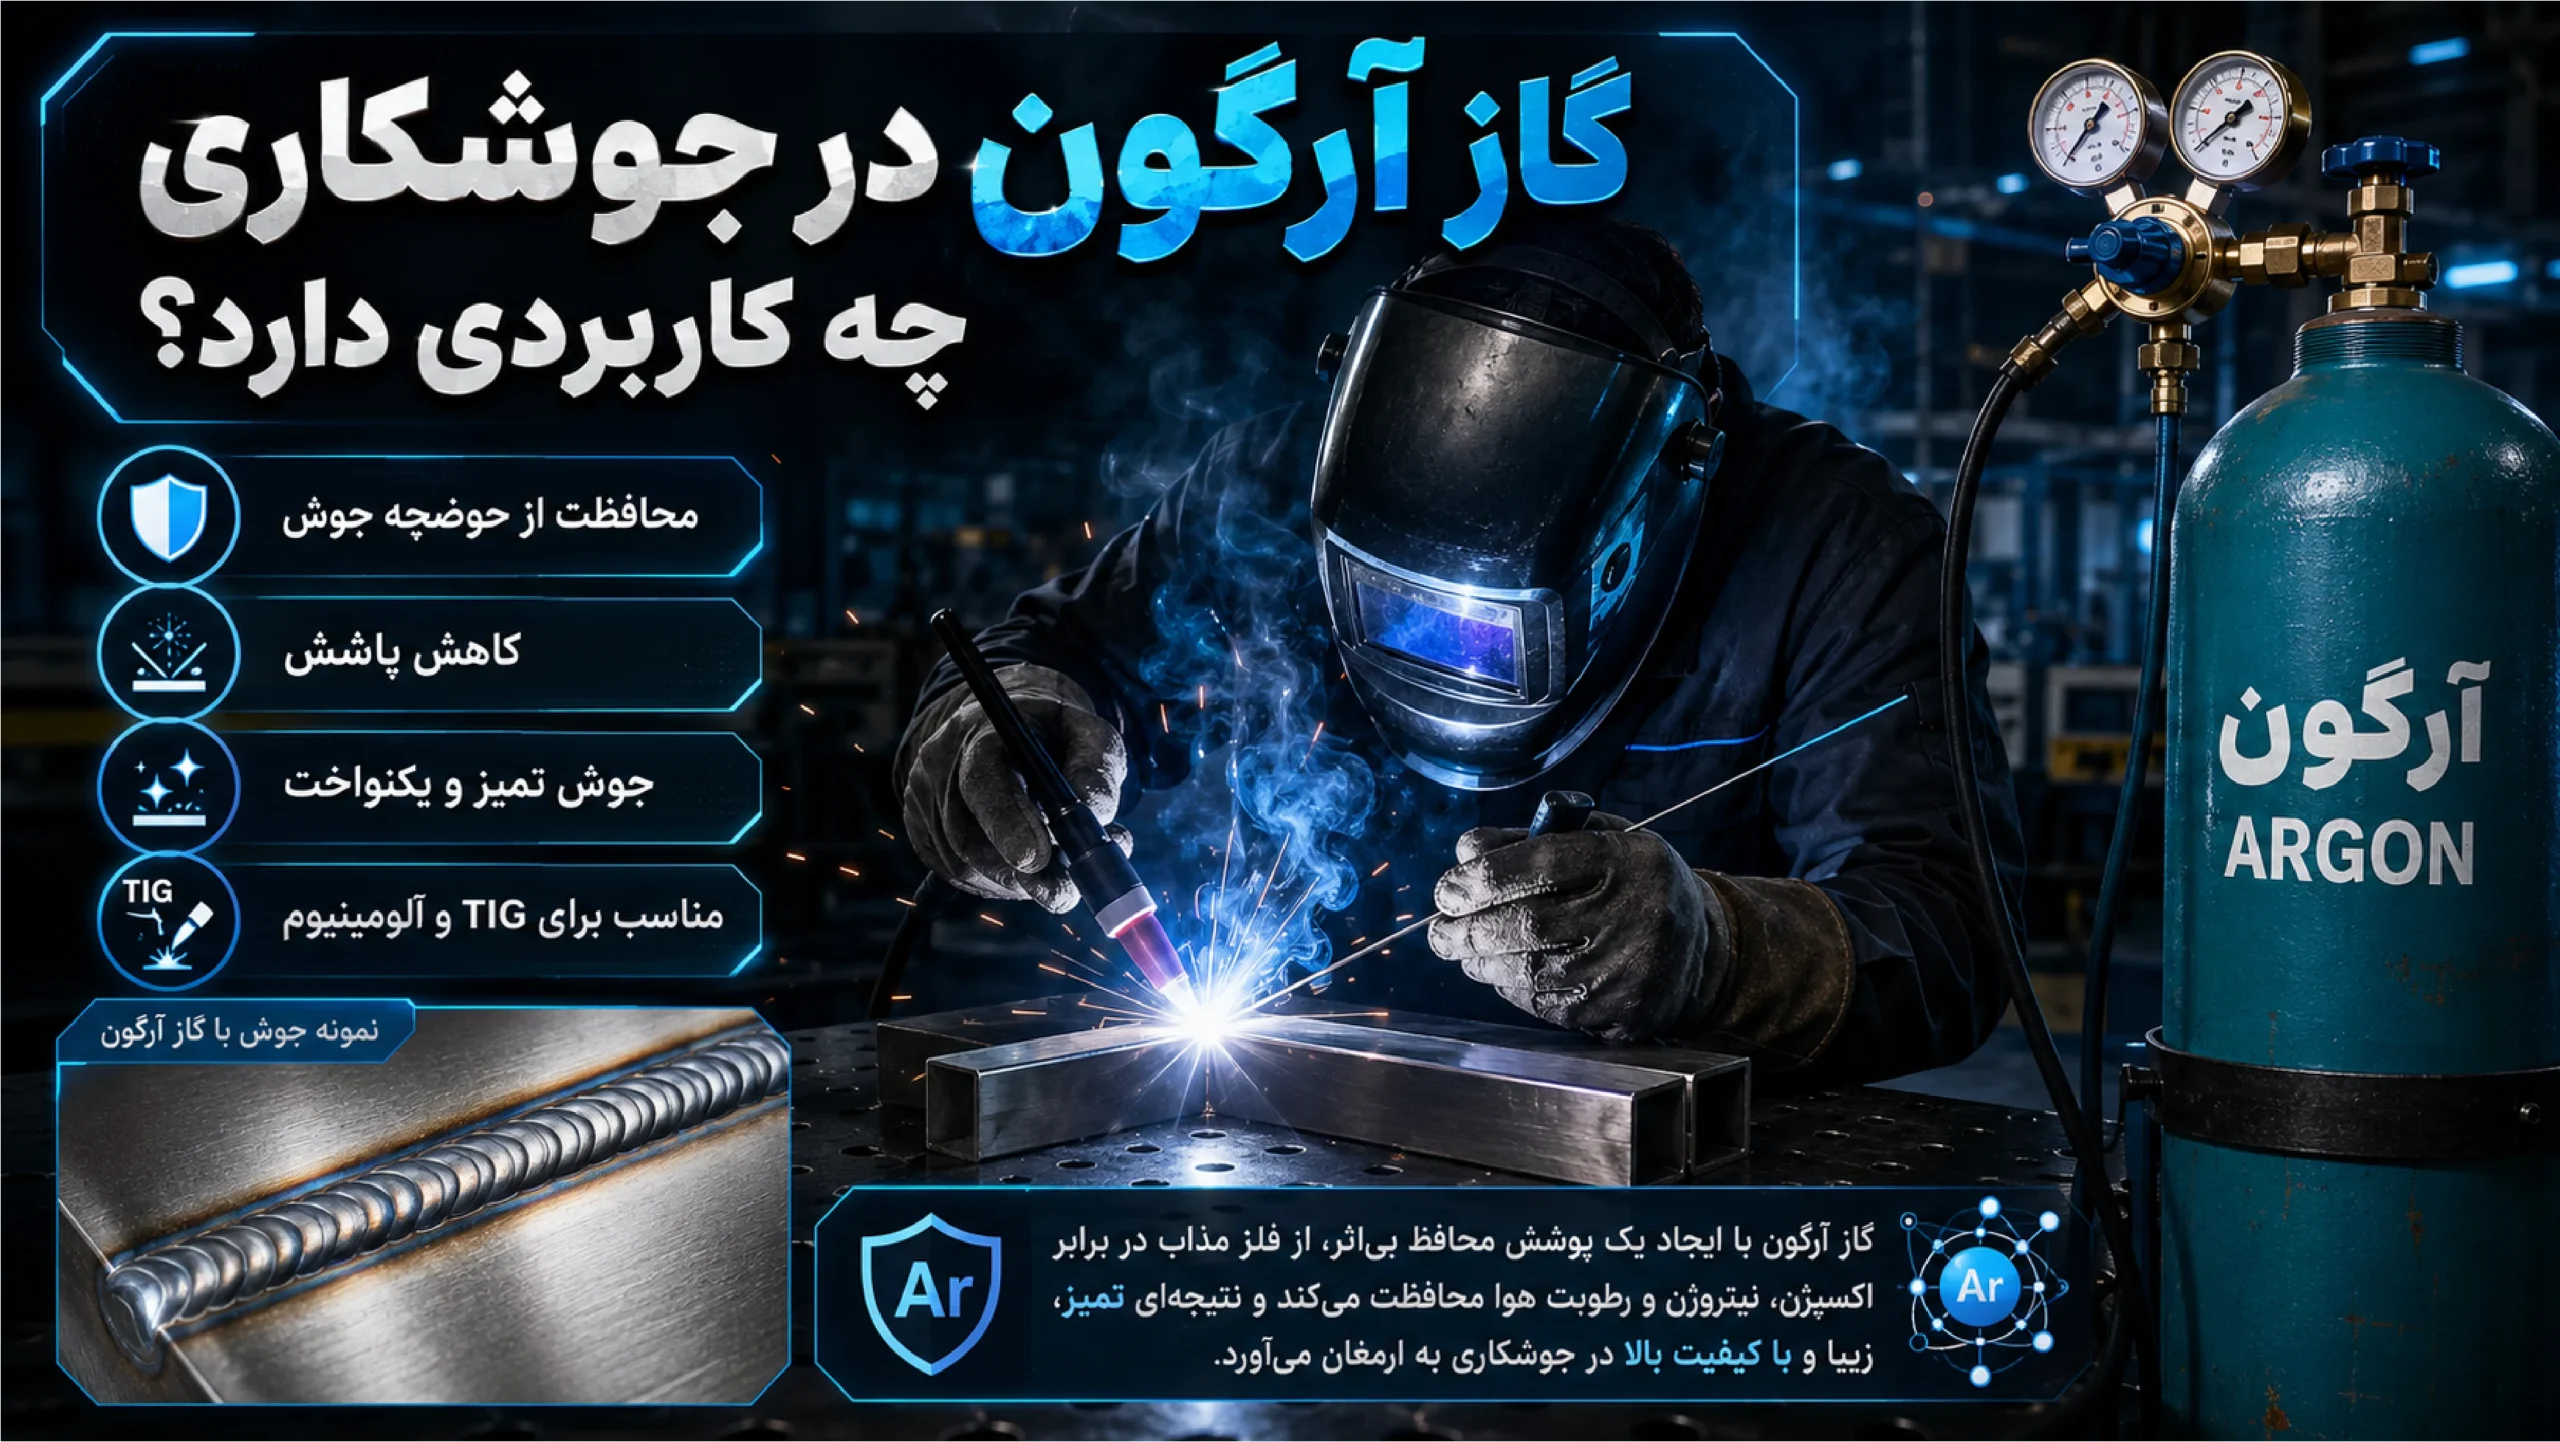
آرگون یک گاز نجیب و از نظر شیمیایی بسیار کمواکنش است. همین ویژگی باعث شده این گاز یکی از مهمترین گازهای محافظ در صنعت جوشکاری باشد.
آرگون در جوشکاری TIG کاربرد بسیار گستردهای دارد و در جوشکاری MIG نیز بهصورت خالص یا در ترکیب با گازهای دیگر، بسته به نوع فلز و فرایند، استفاده میشود.
یکی از مزیتهای مهم آرگون ایجاد قوس نسبتاً پایدار و امکان کنترل مناسب حوضچه جوش است. این ویژگی بهخصوص در عملیاتهایی که کیفیت سطح و کنترل فرایند اهمیت زیادی دارد، ارزشمند است.
آرگون در جوشکاری فلزاتی مانند آلومینیوم نیز کاربرد فراوانی دارد. در بسیاری از کاربردهای TIG و MIG آلومینیوم، آرگون خالص یکی از اولین گزینههایی است که مورد بررسی قرار میگیرد.
گاز CO2 در جوشکاری چیست؟
دیاکسید کربن یا CO2 یکی دیگر از گازهای پرکاربرد در صنعت جوشکاری است. برخلاف آرگون که گازی خنثی محسوب میشود، CO2 در دسته گازهای فعال قرار میگیرد و رفتار آن در قوس جوشکاری متفاوت است.
یکی از مهمترین کاربردهای CO2، جوشکاری فولاد کربنی به روش MIG/MAG است. این گاز میتواند بهصورت خالص یا در ترکیب با آرگون مورد استفاده قرار گیرد.
استفاده از گاز دیاکسید کربن CO2 در بسیاری از کاربردهای صنعتی به دلیل دسترسی مناسب، هزینه اقتصادی و نفوذ خوب مورد توجه قرار گرفته است.
با این حال CO2 خالص معمولاً در مقایسه با مخلوطهای غنی از آرگون، قوس خشنتر و پاشش بیشتری ایجاد میکند. همین مسئله میتواند مقدار تمیزکاری پس از جوشکاری را افزایش دهد.
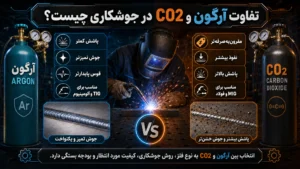
تفاوت آرگون و CO2 در جوشکاری چیست؟
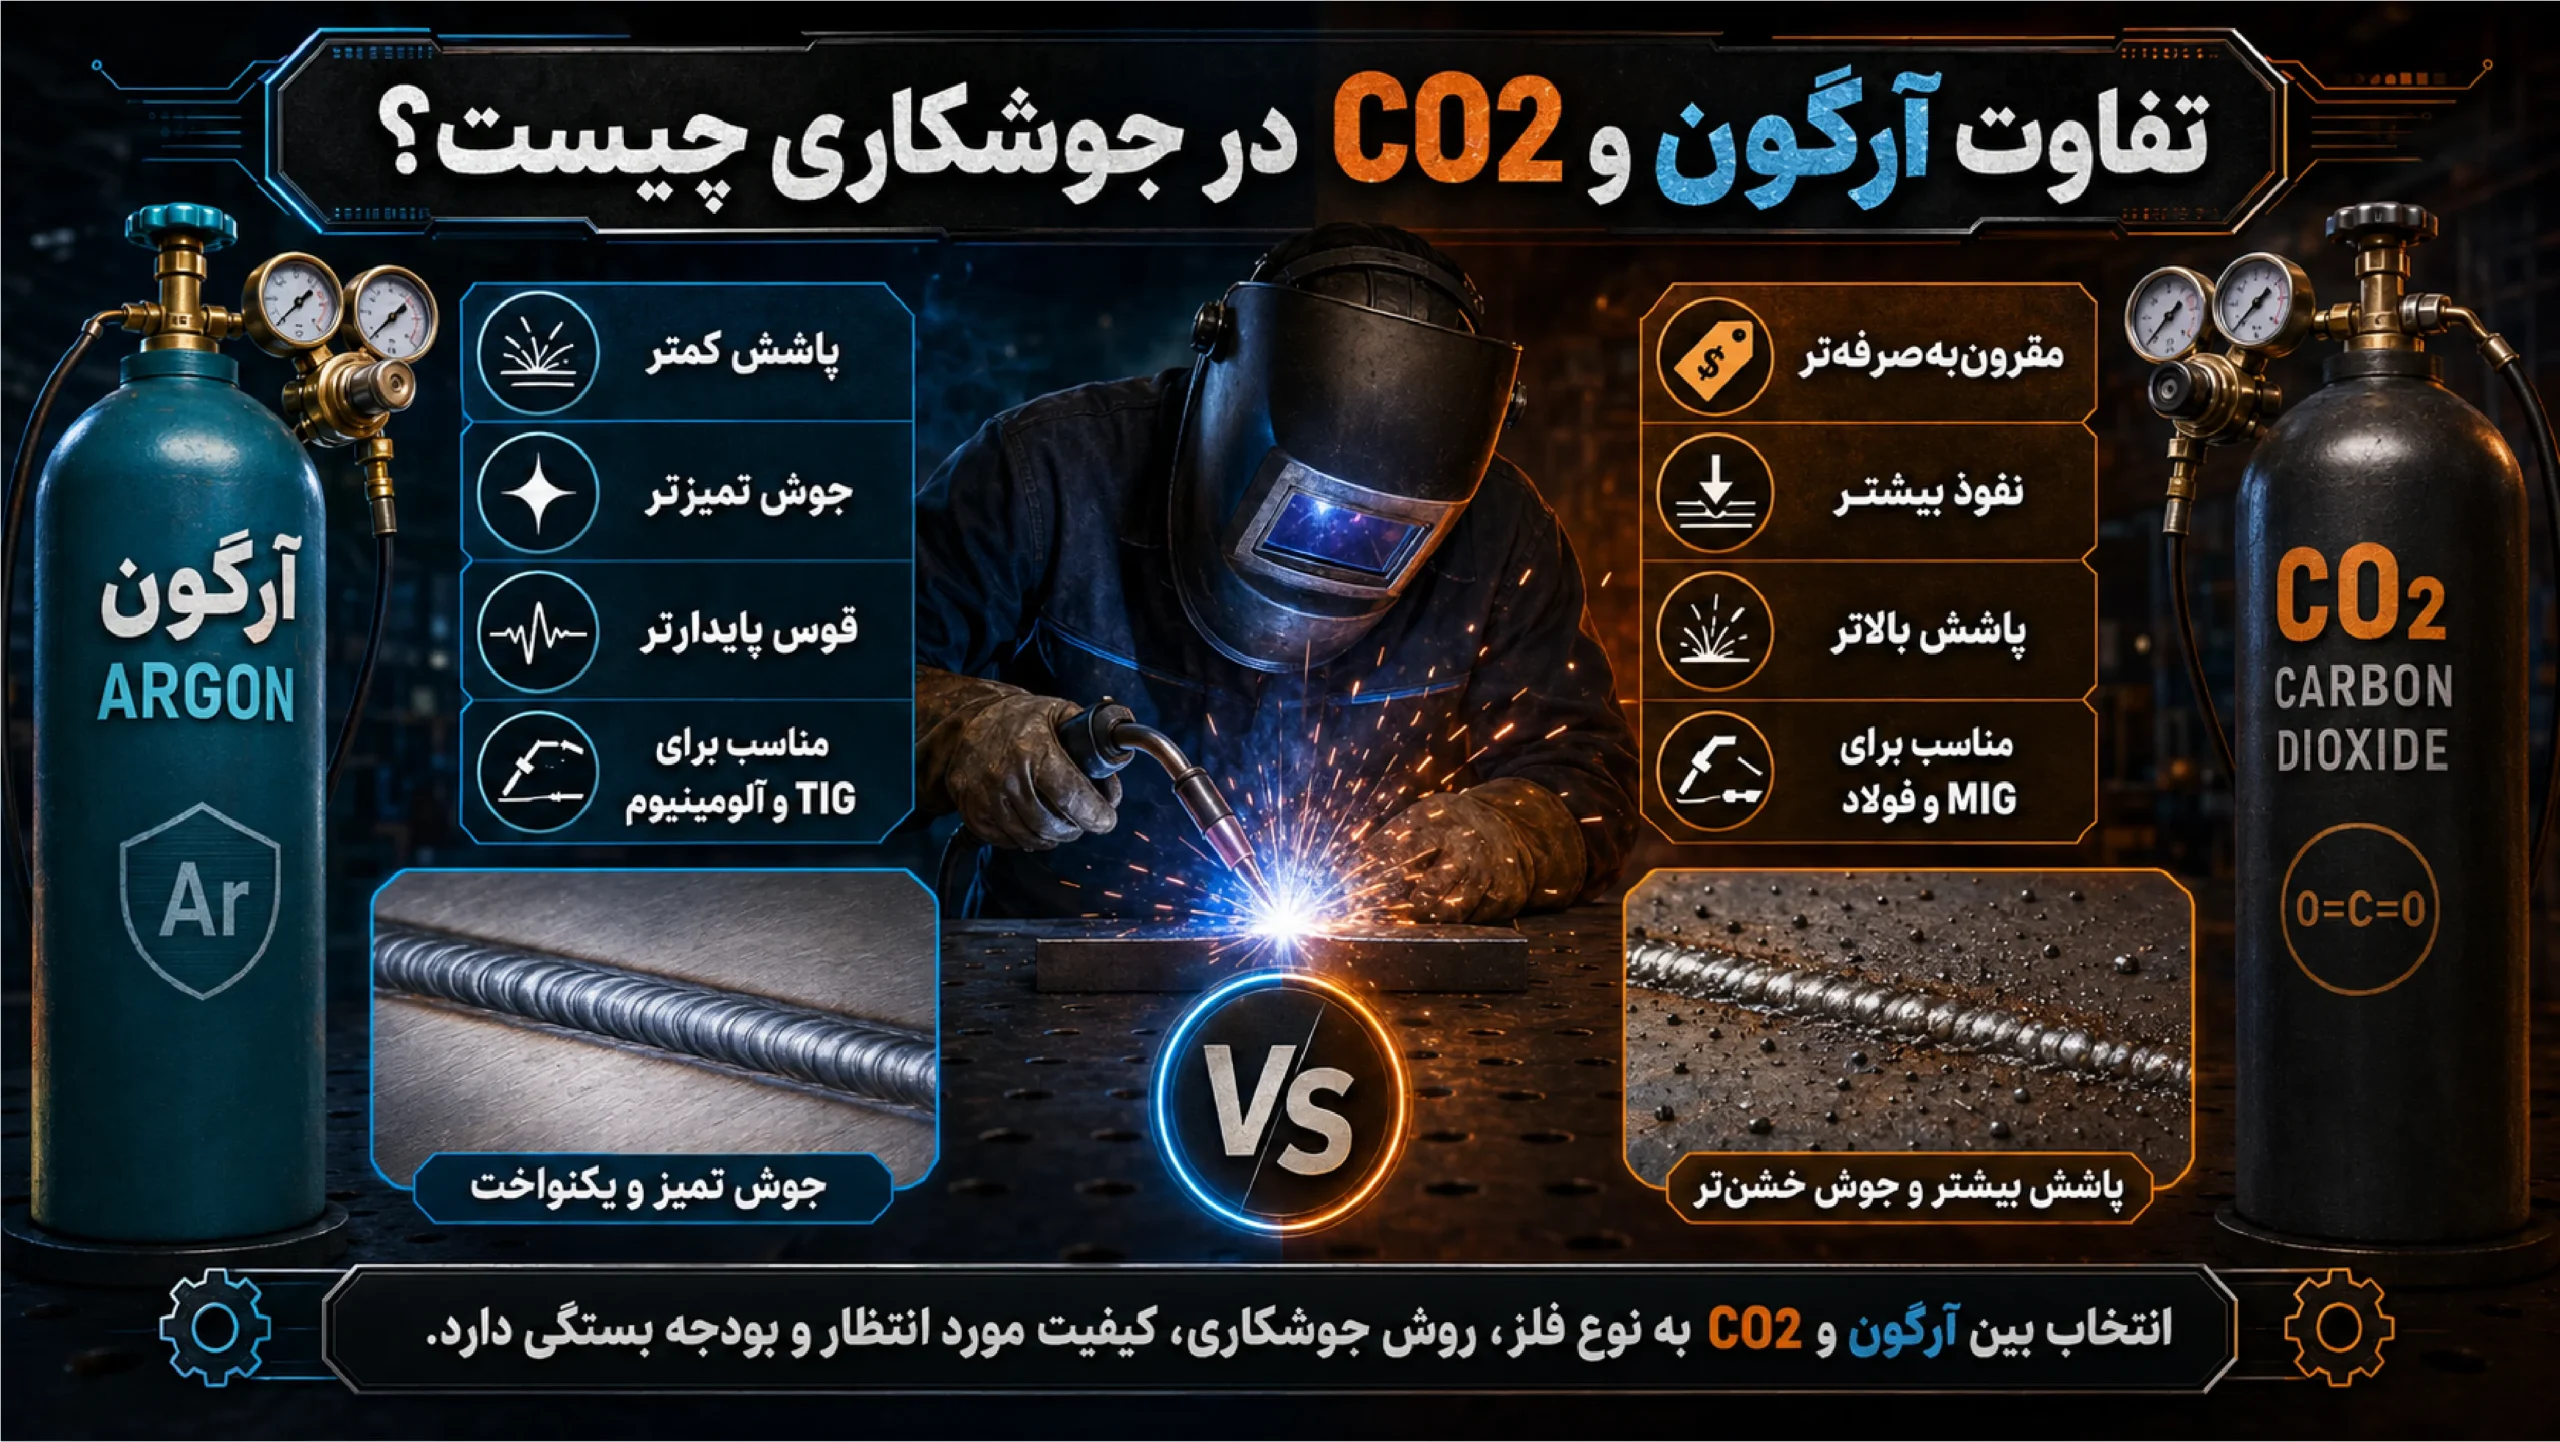
برای درک بهتر تفاوت این دو گاز میتوان ویژگیهای اصلی آنها را کنار یکدیگر قرار داد:
| ویژگی | آرگون / مخلوط غنی از آرگون | CO2 خالص |
|---|---|---|
| نوع گاز | خنثی | فعال |
| پایداری قوس | معمولاً بهتر | خشنتر |
| میزان پاشش | معمولاً کمتر | بیشتر |
| نفوذ در فولاد | وابسته به ترکیب و شرایط | مناسب و نسبتاً عمیق |
| کیفیت ظاهری جوش | معمولاً بهتر | خشنتر |
| هزینه | بالاتر | اقتصادیتر |
| کاربرد در TIG | بسیار رایج | مناسب نیست |
| کاربرد در MIG فولاد | بیشتر به صورت مخلوط | بسیار رایج |
| کاربرد در آلومینیوم | بسیار رایج | انتخاب معمول نیست |
بنابراین اگر اولویت اصلی شما کاهش هزینه و ایجاد نفوذ مناسب در فولاد باشد، CO2 میتواند گزینه قابل توجهی باشد. اما اگر کنترل بهتر قوس، پاشش کمتر و ظاهر تمیزتر جوش اهمیت بیشتری داشته باشد، مخلوط مناسب آرگون و CO2 معمولاً نتیجه بهتری خواهد داشت.
برای جوشکاری MIG آرگون بهتر است یا CO2؟
بخش زیادی از جستجو درباره آرگون و CO2 مربوط به جوشکاری MIG فولاد است.
در این حالت معمولاً سه گزینه مطرح میشود:
۱. CO2 خالص
استفاده از CO2 خالص یکی از روشهای اقتصادی در جوشکاری فولاد کربنی است.
مزایای آن شامل هزینه پایینتر گاز و نفوذ مناسب است. به همین دلیل در بسیاری از کارگاهها و پروژههایی که سرعت کار و هزینه اهمیت زیادی دارند، CO2 همچنان مورد استفاده قرار میگیرد.
اما ایراد اصلی آن افزایش پاشش است. پاشش بیشتر نهتنها ظاهر جوش را تحت تأثیر قرار میدهد، بلکه ممکن است زمان بیشتری برای تمیزکاری قطعه پس از جوشکاری لازم باشد.
۲. مخلوط آرگون و CO2
یکی از رایجترین راهکارها در MIG فولاد استفاده از ترکیب آرگون و CO2 است.
برای مثال مخلوط 75 درصد آرگون و 25 درصد CO2 که با عنوان C25 نیز شناخته میشود، در بسیاری از کاربردهای فولاد نرم مورد استفاده قرار میگیرد.
این ترکیب تلاش میکند مزیتهای هر دو گاز را کنار هم قرار دهد:
- قوس نرمتر و پایدارتر نسبت به CO2 خالص
- کاهش میزان پاشش
- ظاهر بهتر گرده جوش
- نفوذ مناسب
- کنترل بهتر حوضچه جوش
البته هزینه چنین ترکیبی معمولاً بیشتر از استفاده از CO2 خالص است.
۳. آرگون خالص
در جوشکاری MIG فولاد کربنی نباید تصور کرد که هرچه درصد آرگون بیشتر باشد، نتیجه حتماً بهتر خواهد بود.
گاز محافظ باید با جنس فلز، نوع سیم جوش، حالت انتقال فلز و تنظیمات دستگاه هماهنگ باشد. آرگون خالص برای برخی فلزات مانند آلومینیوم بسیار پرکاربرد است، اما برای MIG فولاد معمولاً مخلوط آرگون با درصد مشخصی از یک گاز فعال مورد استفاده قرار میگیرد.
آرگون یا CO2 برای جوشکاری TIG؟
در TIG پاسخ روشنتر است.
آرگون یکی از متداولترین گازهای محافظ در این روش جوشکاری است. استفاده از آرگون امکان ایجاد قوس پایدار و محافظت مناسب از حوضچه جوش و الکترود تنگستن را فراهم میکند.
CO2 برای TIG جایگزین مناسبی برای آرگون محسوب نمیشود، زیرا یک گاز فعال است و میتواند با شرایط فرایند TIG ناسازگار باشد.
بنابراین اگر سؤال این باشد که:
برای جوشکاری TIG آرگون بهتر است یا CO2؟
در بسیاری از کاربردهای متداول پاسخ آرگون است.
برای جوشکاری آهن آرگون بهتر است یا CO2؟
اگر منظور از آهن همان فولاد کربنی رایج در سازهها، کارگاهها، پروفیلها و قطعات صنعتی باشد، انتخاب به روش جوشکاری بستگی دارد.
در MIG/MAG فولاد:
CO2 خالص میتواند هزینه گاز را کاهش دهد و نفوذ مناسبی ایجاد کند، اما میزان پاشش آن معمولاً بیشتر است.
در مقابل، مخلوط آرگون و CO2 میتواند قوس نرمتر و ظاهر جوش بهتری ایجاد کند و مقدار پاشش را کاهش دهد.
برای کارگاههایی که حجم زیادی جوشکاری سازهای انجام میدهند و ظاهر نهایی اولویت اصلی نیست، CO2 میتواند انتخاب اقتصادی باشد.
اما در کارهایی که کیفیت ظاهری، کاهش پاشش و کاهش عملیات تمیزکاری اهمیت بیشتری دارد، ترکیب آرگون و CO2 معمولاً جذابتر است.
برای جوشکاری آلومینیوم آرگون بهتر است یا CO2؟
در جوشکاری آلومینیوم وضعیت کاملاً متفاوت است.
آرگون خالص در بسیاری از فرایندهای MIG و TIG آلومینیوم بهعنوان گاز محافظ استفاده میشود. برای مقاطع ضخیمتر ممکن است ترکیب آرگون و هلیوم نیز مطرح شود.
CO2 به دلیل فعال بودن، انتخاب معمول برای جوشکاری آلومینیوم نیست.
بنابراین اگر قرار است آلومینیوم جوشکاری کنید، آرگون معمولاً بسیار مرتبطتر از CO2 است.
برای جوشکاری استیل آرگون بهتر است یا CO2؟
استنلس استیل حساسیت بیشتری نسبت به ترکیب گاز محافظ دارد. انتخاب نامناسب گاز میتواند روی خواص و حتی مقاومت خوردگی اتصال اثر بگذارد.
در TIG استنلس استیل، آرگون خالص یکی از گزینههای رایج است.
در MIG استنلس نیز بسته به نوع سیم جوش و فرایند، ممکن است ترکیبهایی با درصد بسیار بالای آرگون و مقدار کمی CO2 یا گازهای دیگر مورد استفاده قرار بگیرند.
بنابراین استفاده از CO2 خالص یا همان ترکیبی که برای فولاد معمولی استفاده میشود، لزوماً برای استنلس استیل مناسب نیست. توصیه سازنده سیم جوش و دستورالعمل فرایند باید در اولویت قرار گیرد.
چرا مخلوط آرگون و CO2 محبوب است؟
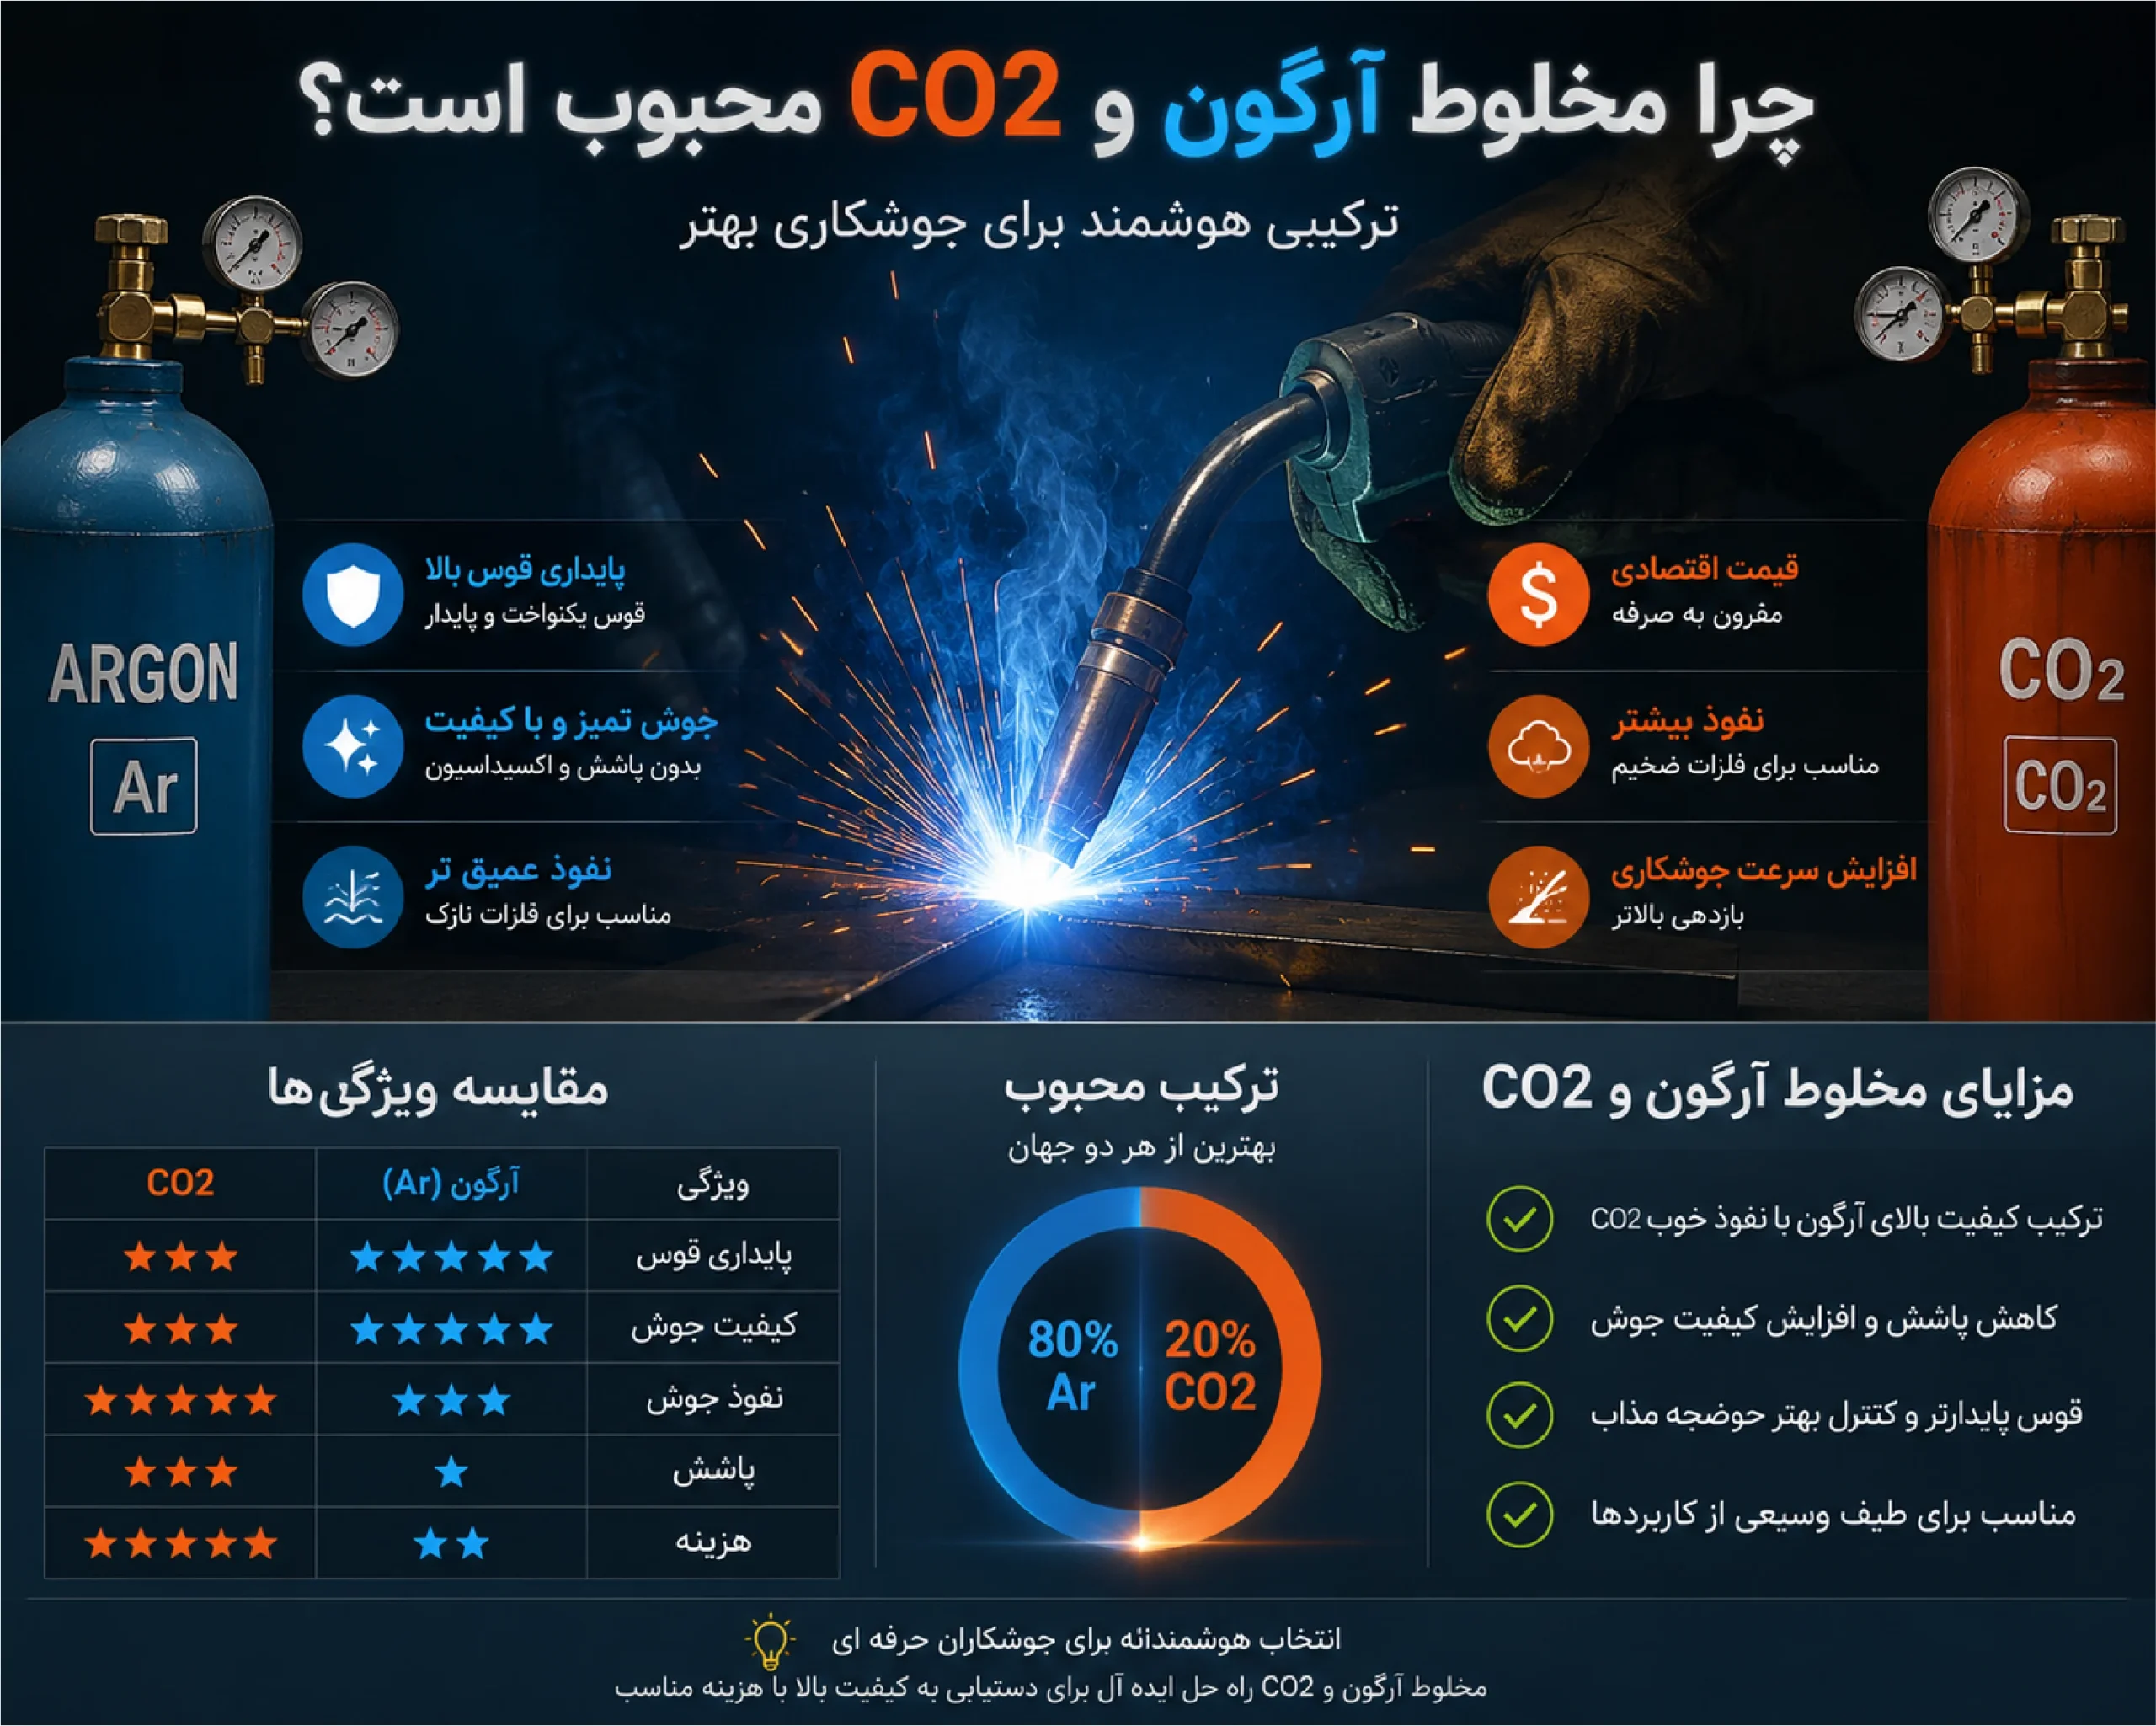
علت اصلی محبوبیت این مخلوط ایجاد تعادل بین کیفیت و هزینه است.
آرگون باعث بهبود رفتار قوس و کاهش پاشش میشود و CO2 میتواند به افزایش انرژی قوس و نفوذ کمک کند. تغییر درصد هرکدام از این دو گاز نتیجه نهایی را تغییر میدهد.
برای مثال افزایش CO2 معمولاً باعث افزایش نفوذ و در عین حال افزایش پاشش میشود. افزایش سهم آرگون نیز میتواند قوس نرمتر و کنترلپذیرتری ایجاد کند.
به همین دلیل نمیتوان یک نسبت مشخص را برای تمام پروژهها بهترین گزینه دانست.
CO2 خالص چه زمانی انتخاب بهتری است؟
CO2 خالص میتواند زمانی مناسب باشد که:
- فولاد کربنی جوشکاری میکنید؛
- هزینه گاز اهمیت زیادی دارد؛
- نفوذ مناسب مورد نیاز است؛
- افزایش پاشش برای پروژه قابل قبول است؛
- کیفیت ظاهری جوش اولویت اول نیست؛
- عملیات تمیزکاری پس از جوش مشکل جدی ایجاد نمیکند.
در چنین شرایطی تهیه گاز CO2 متناسب با میزان مصرف میتواند از نظر اقتصادی منطقی باشد.
مخلوط آرگون و CO2 چه زمانی مناسبتر است؟
مخلوط این دو گاز معمولاً زمانی جذابتر است که:
- کاهش پاشش اهمیت داشته باشد؛
- ظاهر جوش مهم باشد؛
- نیاز به قوس نرمتر و کنترل بهتر داشته باشید؛
- روی ورقهای نسبتاً نازک کار کنید؛
- هزینه تمیزکاری پس از جوشکاری بالا باشد؛
- کیفیت و یکنواختی جوش اولویت بیشتری نسبت به حداقل کردن قیمت گاز داشته باشد.
در پروژههای تولیدی، گاهی هزینه بالاتر گاز با کاهش زمان تمیزکاری و افزایش سرعت تولید جبران میشود.
آیا قیمت کمتر CO2 یعنی هزینه نهایی جوشکاری کمتر است؟
نه همیشه.
هنگام انتخاب گاز فقط نباید قیمت اولیه گاز را مقایسه کنید.
فرض کنید CO2 خالص ارزانتر باشد، اما باعث ایجاد پاشش بیشتری شود. در این شرایط ممکن است کارگاه مجبور شود زمان بیشتری برای سنگزنی، تمیزکاری سطح و آمادهسازی قطعه صرف کند.
در مقابل مخلوط آرگون و CO2 گرانتر است، اما اگر مقدار پاشش و زمان تمیزکاری را کاهش دهد، ممکن است در برخی خطوط تولید از نظر هزینه نهایی رقابتیتر باشد.
بنابراین معیار اصلی باید هزینه کل فرایند جوشکاری باشد، نه فقط قیمت هر کپسول یا هر مترمکعب گاز.
برای مصرف صنعتی آرگون از کپسول استفاده کنیم یا مخزن؟
در کارگاههای کوچک و مصرف محدود، استفاده از سیلندرهای گاز متداول است. اما وقتی میزان مصرف افزایش پیدا میکند، تأمین گاز از طریق تعداد زیادی سیلندر ممکن است از نظر حمل، تعویض، فضای نگهداری و مدیریت موجودی دشوار شود.
در واحدهای صنعتی با مصرف بالا، امکان ذخیره آرگون به شکل مایع در تجهیزات برودتی و تبدیل آن به گاز هنگام مصرف وجود دارد. به همین دلیل مجموعههایی که مصرف پیوسته و حجیم دارند میتوانند استفاده از آرگون مایع را در کنار زیرساخت مناسب ذخیرهسازی و تبخیر بررسی کنند.
این انتخاب بیشتر برای مصرفکنندگان صنعتی معنا دارد و برای یک کارگاه کوچک جوشکاری الزاماً گزینه مناسبی نیست.
CO2 مایع چه ارتباطی با مصرف صنعتی دارد؟
در مصرفهای محدود، CO2 معمولاً در سیلندرهای تحت فشار تأمین میشود. اما در صنایع و مجموعههایی که حجم مصرف بسیار بالاتر است، شکل مایع میتواند برای ذخیره و تأمین مستمر گاز مورد استفاده قرار گیرد.
به همین دلیل کارخانهها و مجموعههای دارای مصرف بالا میتوانند براساس ظرفیت مصرف، شرایط ذخیرهسازی و تجهیزات موجود، استفاده از دیاکسید کربن مایع را نیز بررسی کنند.
بنابراین هنگام تصمیمگیری فقط نوع گاز مهم نیست؛ میزان مصرف نیز مشخص میکند بهترین روش تأمین آن کدام است.
برای کارگاه جوشکاری کدام گاز مناسبتر است؟
اگر بخواهیم انتخاب را ساده کنیم:
جوشکاری MIG فولاد معمولی با تمرکز بر هزینه
CO2 خالص میتواند گزینه اقتصادی مناسبی باشد.
MIG فولاد با تمرکز بر کیفیت
مخلوط آرگون و CO2 معمولاً پاشش کمتر و کنترل مناسبتری ایجاد میکند.
TIG
آرگون یکی از اصلیترین گزینههای گاز محافظ است.
آلومینیوم
در بسیاری از کاربردهای MIG و TIG آلومینیوم، آرگون خالص گزینه متداولی است.
استنلس استیل
نوع گاز باید براساس فرایند، سیم جوش و نوع آلیاژ انتخاب شود و استفاده از مخلوط عمومی فولاد کربنی بدون بررسی توصیه نمیشود.
هنگام انتخاب گاز جوشکاری به چه عواملی توجه کنیم؟
قبل از سفارش گاز بهتر است این موارد مشخص شوند:
جنس فلز: فولاد کربنی، استنلس، آلومینیوم و سایر فلزات الزاماً از یک گاز مشابه استفاده نمیکنند.
روش جوشکاری: نیازهای TIG با MIG/MAG متفاوت است.
ضخامت قطعه: ضخامت روی میزان حرارت و نفوذ موردنیاز تأثیر دارد.
نوع انتقال فلز: Short Circuit، Spray و Pulse ممکن است به درصدهای متفاوتی از گاز نیاز داشته باشند.
ظاهر مورد انتظار: در قطعاتی که ظاهر جوش اهمیت زیادی دارد، میزان پاشش و فرم گرده جوش مهمتر میشود.
هزینه: علاوه بر قیمت گاز، هزینه تمیزکاری، سرعت تولید و مصرف گاز نیز باید محاسبه شود.
حجم مصرف: کارگاهی که هفتهای یک کپسول مصرف میکند نیاز متفاوتی از یک کارخانه با مصرف پیوسته دارد.
آیا میتوان برای همه دستگاههای MIG از یک گاز استفاده کرد؟
خیر. یکی از اشتباهات رایج این است که یک ترکیب گاز برای تمام فلزات و تمام فرایندها مناسب فرض شود.
نوع سیم جوش، فلز پایه، ضخامت، حالت انتقال و تنظیمات دستگاه روی انتخاب گاز اثر دارند.
برای مثال گازی که برای MIG فولاد کربنی مناسب است، ممکن است برای استنلس یا آلومینیوم بهترین انتخاب نباشد.
همیشه مشخصات دستگاه، سیم جوش و توصیه سازنده مواد مصرفی را بررسی کنید.
آیا میزان جریان گاز روی کیفیت جوش اثر دارد؟
بله. حتی اگر گاز مناسب انتخاب شود، جریان نامناسب میتواند کیفیت محافظت را کاهش دهد.
جریان بسیار کم ممکن است پوشش کافی روی حوضچه مذاب ایجاد نکند و جریان بیش از حد نیز میتواند باعث آشفتگی جریان گاز و ورود هوای اطراف شود.
همچنین وزش باد میتواند پوشش گاز محافظ را مختل کند. به همین دلیل در محیط باز باید توجه بیشتری به حفاظت محل جوشکاری در برابر جریان هوا داشت.
جمعبندی؛ آرگون یا CO2 برای جوشکاری؟
در پاسخ به سؤال آرگون یا CO2 برای جوشکاری بهتر است؟ باید گفت انتخاب نهایی به نوع عملیات بستگی دارد.
اگر MIG فولاد انجام میدهید و قیمت پایینتر و نفوذ مناسب اولویت اصلی است، CO2 خالص میتواند گزینه خوبی باشد. صفحه گاز CO2 هوای پاک اطلاعات بیشتری درباره مشخصات و کاربرد این گاز ارائه میدهد.
اگر کیفیت ظاهری جوش، کاهش پاشش و پایداری بهتر قوس اهمیت بیشتری دارد، در بسیاری از کاربردهای فولاد، ترکیب آرگون و CO2 انتخاب مناسبتری خواهد بود.
برای TIG و بسیاری از کاربردهای جوشکاری آلومینیوم نیز آرگون جایگاه مهمتری دارد.
در نهایت هیچ گازی را نمیتوان بدون توجه به جنس قطعه، فرایند جوشکاری، ضخامت فلز، سیم جوش و حجم مصرف بهعنوان بهترین گزینه برای تمام پروژهها معرفی کرد. انتخاب صحیح گاز محافظ نهتنها کیفیت جوش را افزایش میدهد، بلکه میتواند هزینه و زمان اجرای پروژه را نیز بهینه کند.
سوالات متداول
برای جوشکاری آهن آرگون بهتر است یا CO2؟
برای MIG فولاد معمولی، CO2 خالص و مخلوط آرگون/CO2 هر دو قابل استفادهاند. CO2 اقتصادیتر و دارای نفوذ مناسب است، در حالی که مخلوطهای آرگون و CO2 معمولاً پاشش کمتر و ظاهر جوش بهتری ایجاد میکنند.
برای جوشکاری MIG چه گازی مناسب است؟
برای فولاد نرم، مخلوط 75 درصد آرگون و 25 درصد CO2 یکی از ترکیبهای رایج است. البته نسبت مناسب باید متناسب با فرایند، ضخامت و نوع انتقال فلز انتخاب شود.
برای جوشکاری TIG آرگون بهتر است یا CO2؟
آرگون یکی از گازهای اصلی مورد استفاده در TIG است. CO2 یک گاز فعال است و برای جایگزینی مستقیم آرگون در TIG مناسب نیست.
برای جوشکاری آلومینیوم از چه گازی استفاده کنیم؟
آرگون خالص یکی از رایجترین گزینهها برای MIG و TIG آلومینیوم است. در قطعات ضخیمتر ممکن است مخلوط آرگون و هلیوم نیز مورد استفاده قرار گیرد.
آیا CO2 پاشش جوش را بیشتر میکند؟
CO2 خالص معمولاً در مقایسه با مخلوطهای غنی از آرگون پاشش بیشتری ایجاد میکند.
چرا آرگون و CO2 را با هم مخلوط میکنند؟
هدف ایجاد تعادل میان پایداری قوس، کاهش پاشش، کیفیت گرده جوش، نفوذ و هزینه است.
آیا CO2 خالص برای جوشکاری خوب است؟
برای بسیاری از کاربردهای MIG/MAG فولاد کربنی میتواند گزینهای کاربردی و اقتصادی باشد، اما باید افزایش احتمالی پاشش و نیاز به تمیزکاری بیشتر را در نظر گرفت.